Jak zrobić redlice talerzowe – krok po kroku
Redlice talerzowe robi się po to, żeby ciąć resztki pożniwne, stabilnie otwierać bruzdę i utrzymać równą głębokość pracy. W praktyce o efekcie nie decyduje sam talerz, tylko geometria ustawienia, sztywność ramienia i jakość łożyskowania. Jeśli te trzy elementy są dopracowane, redlica nie „tańczy” po polu i nie zapycha się przy większej ilości słomy. Nie ma sensu kopiować konstrukcji jeden do jednego z gotowych maszyn bez sprawdzenia rozstawu, nacisku i sposobu mocowania do własnej ramy. Lepiej zbudować prosty, solidny moduł i dopiero potem dopasować go do siewnika albo agregatu.
Od czego zacząć: typ redlicy i podstawowe wymiary
Najpierw trzeba ustalić, do jakiej maszyny redlica ma trafić. Inaczej buduje się pojedynczą redlicę talerzową do lekkiego siewu poplonów, a inaczej podwójny układ talerzowy do precyzyjniejszego prowadzenia ziarna. Przy domowej budowie najłatwiejsza do wykonania jest redlica z jednym talerzem tnącym i dociskanym ramieniem, bo ma mniej elementów ruchomych i łatwiej ją ustawić.
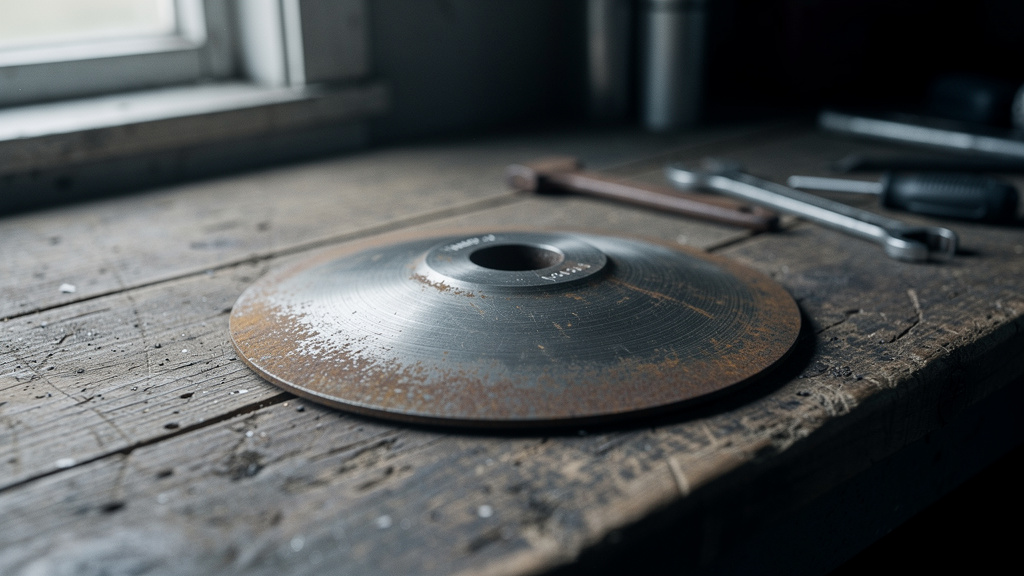
W praktyce do większości lekkich i średnich zastosowań sprawdza się talerz o średnicy 330-410 mm. Mniejszy talerz łatwiej schodzi z ziemi przy zużyciu i gorzej radzi sobie w resztkach. Większy daje lepsze cięcie, ale wymaga mocniejszego ramienia i sensownego docisku. Grubość talerza dobrze trzymać w zakresie 3-4 mm, zależnie od średnicy i jakości stali.
Warto też od razu ustalić trzy parametry robocze: kąt natarcia talerza względem kierunku jazdy, odchylenie boczne i przewidywaną głębokość pracy. Bez tego łatwo zbudować element, który wygląda poprawnie, ale zamiast ciąć, spycha ziemię na bok albo zbyt mocno się zakopuje.
- Średnica talerza: 330-410 mm
- Grubość talerza: 3-4 mm
- Oś talerza: najczęściej piasta na dwóch łożyskach kulkowych skośnych lub zwykłych w uszczelnieniu
- Ramię: stal konstrukcyjna 8-12 mm lub profil zamknięty o ściance minimum 4 mm
- Docisk: sprężyna śrubowa albo płaskownik resorowy
Jeśli redlica ma pracować w ściernisku i mulczu, większy sens ma talerz z lekkim ząbkowaniem niż całkiem gładki. Ząbki lepiej przecinają resztki, ale zostawiają bardziej agresywny ślad i szybciej zużywają skrobak.
Materiały i części, których nie warto zastępować byle czym
Najwięcej problemów bierze się z oszczędzania na elementach, które pracują pod obciążeniem i w kurzu. Samo ramię można dorobić z porządnej stali konstrukcyjnej, ale piasta, łożyska i oś talerza muszą być zrobione dokładnie. Bicie na piaście szybko przełoży się na nierówną pracę, a potem na luzy i pękanie uchwytów.
Na talerz najlepiej wziąć gotowy element roboczy od maszyny uprawowej albo siewnej, zamiast wycinać krążek z przypadkowej blachy. Fabryczny talerz ma właściwą twardość i zwykle już przygotowany otwór lub mocowanie pod piastę. Przy samodzielnym wycinaniu i hartowaniu łatwo uzyskać talerz, który albo będzie miękki, albo popęka na obwodzie.
Ramię, jarzmo i punkt obrotu
Ramię redlicy powinno być sztywne, ale nie przesadnie ciężkie. Przy budowie jednostkowej dobrze sprawdza się płaskownik 80 x 10 mm albo profil 60 x 40 x 4 mm. Płaskownik łatwiej wygiąć i dospawać uchwyty, profil daje większą odporność na skręcanie. Jeśli redlica ma pracować z dociskiem sprężynowym, skręcanie ramienia pojawi się szybciej, niż wydaje się na stole.
Punkt obrotu trzeba dać wyżej niż oś talerza i na tyle daleko, by ramię miało płynny ruch w pionie. Zbyt krótki układ powoduje nerwową pracę na nierównościach. W praktyce dobrze zostawić 250-400 mm od punktu zawiasu do osi talerza, zależnie od średnicy talerza i miejsca na sprężynę.
Sworzeń zawiasu nie powinien pracować bez tulei. Nawet przy małej maszynie lepiej od razu wstawić tuleję stalowo-brązową albo wymienną tuleję z tworzywa technicznego odpornego na pył. Goły sworzeń w zwykłym otworze szybko wybije luz, a redlica zacznie schodzić z ustawienia.
Przy spawaniu jarzma trzeba pilnować osiowości. Jeśli uchwyty pod sworzeń będą minimalnie ściągnięte, ramię będzie się klinować. Tego nie widać od razu w warsztacie, ale w polu wychodzi od razu po pierwszych metrach.
Piasta i łożyskowanie talerza
Piasta pracuje w najgorszych warunkach: pył, wilgoć, drgania i uderzenia. Dlatego najlepiej użyć gotowej piasty rolniczej z uszczelnieniem kasetowym albo przynajmniej z dwoma łożyskami zamkniętymi. Jedno łożysko to za mało, jeśli talerz ma trzymać kąt i nie łapać luzu bocznego.
Oś talerza warto wykonać ze stali ulepszonej cieplnie albo z gotowego wałka o odpowiedniej klasie. Przy zwykłej miękkiej stali nakrętka będzie trzymała, ale samo miejsce pracy łożysk z czasem się wytrze. Potem nawet dobre łożysko nie pomoże, bo luz będzie siedział na osi.
Uszczelnienie ma większe znaczenie niż sama marka łożyska. Kurz z pola wchodzi wszędzie. Jeśli między talerzem a piastą zostanie szczelina bez osłony, smar długo nie wytrzyma. Dobrze działa stalowa osłona talerzykowa i dodatkowy fartuch gumowy od strony najbardziej narażonej na wyrzut ziemi.
Talerz nie może mieć wyczuwalnego bicia bocznego. Po skręceniu piasty warto obrócić go ręką i sprawdzić, czy obrót jest płynny i czy obwód nie „faluje”. Nawet kilka milimetrów bicia później robi różnicę w głębokości siewu.
Jak ustawić geometrię, żeby redlica pracowała zamiast walczyć z ziemią
To najważniejszy etap, bo nawet dobrze pospawana konstrukcja będzie słaba, jeśli talerz dostanie zły kąt. Przy pojedynczej redlicy talerzowej zwykle ustawia się talerz pod lekkim kątem do kierunku jazdy, najczęściej 5-9°. Taki zakres pozwala ciąć i odsuwać ziemię, ale jeszcze nie powoduje nadmiernego spychania maszyny na bok.
Drugie ustawienie to pochylenie talerza względem pionu. Zwykle daje się 10-18°, zależnie od tego, jaką bruzdę ma tworzyć. Mniejsze pochylenie daje spokojniejszą pracę i mniejsze zużycie. Większe mocniej otwiera bruzdę, ale rośnie opór i zapotrzebowanie na docisk.
Jeśli za talerzem ma iść rurka nasienna, jej wylot nie może kończyć się za wysoko. Ziarno powinno spadać do już otwartej szczeliny, a nie odbijać się od talerza albo trafiać na niezagęszczoną ziemię. Dlatego końcówkę rurki ustawia się możliwie blisko strefy odkładania, ale tak, by nie ocierała o obracający się talerz.
Zbyt duży kąt roboczy daje złudzenie lepszego cięcia na podwórku. W polu zwykle kończy się to większym oporem, niestabilnym torem jazdy i szybkim zużyciem łożysk.
Skrobak i ograniczenie zapychania
Skrobak przy redlicy talerzowej nie jest dodatkiem, tylko elementem roboczym. Bez niego na wilgotnej glebie talerz zacznie oblepiać się ziemią, a średnica robocza zmieni się po kilku obrotach. Skrobak trzeba ustawić blisko talerza, ale bez stałego tarcia na sucho. Bezpieczny luz to zwykle 1-2 mm.
Materiał skrobaka powinien być odporny na ścieranie. Wystarczy blacha trudnościeralna o grubości 4-6 mm. Cienki skrobak szybko się odkształci i zacznie łapać talerz tylko jednym rogiem. Wtedy efekt jest odwrotny: wzrost oporów i przyspieszone zużycie.
Przy pracy w dużej ilości resztek pożniwnych ważna jest też odległość między ramieniem a talerzem. Jeśli konstrukcja jest „ciasna”, słoma będzie się nawijać i klinować. Lepiej zostawić trochę światła i unikać kieszeni, w których zbiera się materiał.
Dobrze działa też lekko skośne prowadzenie skrobaka, tak żeby odrzucał ziemię na zewnątrz, a nie wciskał jej między talerz i piastę. Tego detalu często nie widać na pierwszy rzut oka, a robi dużą różnicę po deszczu.
Wykonanie krok po kroku
- Rozrysować moduł w skali z zaznaczeniem osi talerza, punktu zawiasu, miejsca na sprężynę i mocowania do ramy. Na tym etapie ustala się też zakres ruchu w pionie.
- Przyciąć elementy ramienia i jarzma, a następnie spasować je na sucho ściskami. Przed spawaniem trzeba sprawdzić, czy talerz zmieści się z odpowiednim luzem od wszystkich stron.
- Wykonać zawias na sworzniu z tulejami wymiennymi. Otwory najlepiej wiercić po wstępnym sczepieniu elementów, żeby zachować współosiowość.
- Zamontować piastę i talerz na ramieniu bez ostatecznego dokręcania. W tym momencie ustawia się kąty robocze i ewentualnie koryguje podkładkami dystansowymi.
- Dospawać uchwyt sprężyny lub resoru tak, aby siła docisku działała w przewidywalnym zakresie ruchu. Sprężyna nie może dochodzić do zwoju na pełnym ugięciu.
- Założyć skrobak i rurkę nasienną, jeśli redlica ma podawać materiał siewny. Końcówkę rurki warto zrobić demontowalną, bo to element narażony na uszkodzenia.
- Sprawdzić ruch całego modułu ręcznie: bez zacięć, bez bicia, bez kontaktu talerza z ramą. Dopiero po tej kontroli można zamknąć spoiny i malować konstrukcję.
Podczas spawania lepiej nie zamykać wszystkich spoin od razu. Najpierw sczepienie, później kontrola geometrii, dopiero potem pełne spawy. Przy długim ramieniu nawet niewielkie ściągnięcie materiału zmienia ustawienie talerza o kilka stopni.
Po malowaniu nie warto składać elementów „na styk” z grubą warstwą farby w miejscach przylegania. Pod piastą, tulejami i uchwytami montażowymi farba potrafi się ubić i poluzować po kilku godzinach pracy. Te powierzchnie lepiej oczyścić przed końcowym skręceniem.
Próba polowa i regulacja po pierwszych metrach
Pierwsze testy robi się na krótkim odcinku i przy umiarkowanej prędkości. Nie chodzi o to, żeby od razu wejść w pełną wydajność, tylko zobaczyć, jak redlica trzyma głębokość i czy talerz nie zrzuca ziemi w niekontrolowany sposób. Po kilkudziesięciu metrach zwykle widać więcej niż po godzinie oglądania maszyny w warsztacie.
Jeśli redlica za bardzo nurkuje, zwykle winny jest za duży kąt pochylenia albo zbyt agresywny docisk. Jeśli skacze i nie trzyma bruzdy, najczęściej docisku jest za mało albo ramię ma zbyt krótki skok roboczy. Przy ściąganiu maszyny na bok trzeba wrócić do kąta natarcia talerza.
- Zapychanie słomą: zwiększyć prześwit przy ramieniu, skorygować skrobak, sprawdzić ząbkowanie talerza
- Nierówna głębokość: poprawić docisk, usunąć luz na zawiasie, sprawdzić bicie talerza
- Za duży opór: zmniejszyć kąt roboczy, ograniczyć docisk, sprawdzić łożyska
- Rozrzucanie ziemi: zmniejszyć pochylenie talerza i skontrolować jego ustawienie względem kierunku jazdy
Po pierwszej próbie trzeba jeszcze raz dokręcić wszystkie połączenia śrubowe. Szczególnie dotyczy to piasty, uchwytu skrobaka i mocowania sprężyny. Na świeżo złożonej konstrukcji elementy lubią „usiąść”, a wtedy luz pojawia się szybko.
Przed próbą polową obowiązkowo trzeba osłonić miejsca niebezpieczne i sprawdzić, czy żaden element nie może wciągnąć odzieży. Talerz, sprężyna pod napięciem i ruchome ramię stanowią realne zagrożenie podczas regulacji.
Czego nie robić przy samodzielnej budowie
Nie warto robić redlicy z przypadkowego talerza od innej maszyny bez sprawdzenia twardości i stanu krawędzi. Zużyty talerz „jeszcze na chwilę” zwykle kończy jako najsłabszy punkt całego zestawu. Podobnie z łożyskami z odzysku: nawet jeśli kręcą się lekko na stole, w kurzu i pod obciążeniem szybko wyjdzie ich stan.
Błędem jest też przesadne wzmacnianie wszystkiego grubą stalą. Zbyt ciężka redlica zwiększa bezwładność, gorzej kopiuje nierówności i mocniej obciąża mocowanie do ramy. Solidność bierze się z układu sił i poprawnego wykonania, a nie wyłącznie z masy.
Nie ma też sensu ustawiać geometrii „na oko” już po pomalowaniu maszyny. Redlica talerzowa jest czuła na kąty. Lepiej poświęcić czas na pomiar kątomierzem i poziomicą niż później poprawiać spawy i wycinać nowe uchwyty.
Dobrze zrobiona redlica talerzowa nie musi być skomplikowana. Ma być prosta, sztywna, szczelna na piaście i ustawiona tak, żeby talerz ciął, a nie walczył z podłożem. Jeśli te warunki są spełnione, dalsze poprawki sprowadzają się już głównie do regulacji docisku i dopasowania do konkretnej gleby.